
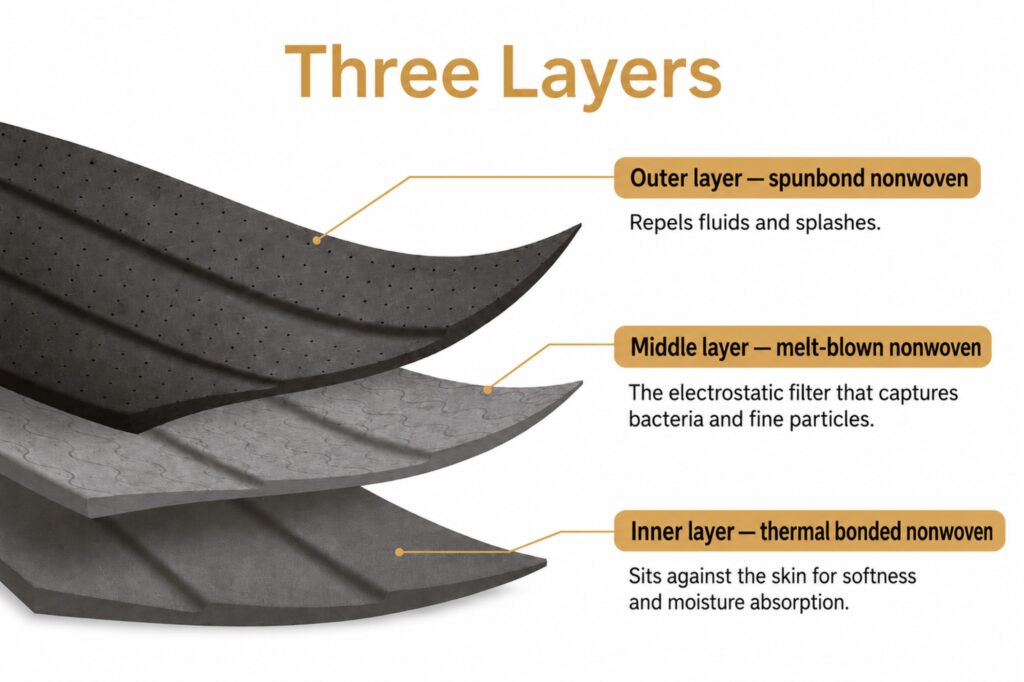
Pelitup muka perubatan yang lazim dibuat daripada tiga lapisan kain bukan tenunan (nonwoven), kebanyakannya polipropilena (PP), dan setiap lapisan menjalankan tugas yang berbeza: lapisan luar spunbond yang menolak cecair untuk menghalang titisan, lapisan tengah meltblown yang melakukan penapisan sebenar, dan lapisan dalam yang lembut — ikatan haba pada pelitup muka kami — yang bersentuhan dengan kulit dan mengurus lembapan. Kuasa perlindungan pelitup muka hampir sepenuhnya terletak pada teras meltblown yang nipis itu — dan itulah sebabnya dua pelitup muka yang kelihatan serupa boleh berprestasi jauh berbeza, serta sebab ujian piawaian, bukan rupa, yang patut menjadi asas penilaian pembeli. Berikut ialah tugas setiap lapisan, cara bahannya dibuat, dan cara pensijilan mengesahkan keseluruhan susunan tersebut.
Apakah Ketiga-tiga Lapisan Itu — dan Apakah Tugas Masing-masing?
Menggunakan binaan sebenar pelitup muka perubatan GhealthCare daripada Graminton (kain bukan tenunan spunbond, kain bukan tenunan meltblown, kain bukan tenunan ikatan haba):
| Lapisan | Bahan | Tugas |
|---|---|---|
| Luar | Kain bukan tenunan PP spunbond, diproses supaya menolak air | Menghalang titisan dan percikan dari luar; membawa warna dan cetakan pelitup muka |
| Tengah | Kain bukan tenunan PP meltblown, bercas elektrostatik | Teras penapisan — memerangkap bakteria dan zarah halus |
| Dalam | Kain bukan tenunan ikatan haba, kemasan lembut | Bersentuhan dengan muka; menyerap lembapan nafas dan mengekalkan keselesaan pemakaian |
Pembahagian tugas ini adalah ketat. Buang lapisan luar, maka titisan akan membasahi penapis; buang lapisan dalam, maka lembapan akan menjejaskan keselesaan dan kesesuaian pemakaian; buang lapisan tengah, maka yang tinggal hanyalah penutup muka, bukan pelitup muka perubatan. Ketiga-tiganya ialah kain bukan tenunan — gentian yang diikat menjadi kain tanpa ditenun — dan itulah yang menjadikan pelitup muka telap udara tetapi masih menapis, serta boleh dihasilkan sebagai produk pakai buang dalam skala besar (keluarga kain ini diterangkan dalam panduan jenis kain bukan tenunan kami).
Mengapa Lapisan Meltblown Menjadi Teras Penapisan?
Kain meltblown dihasilkan dengan menyembur polipropilena lebur melalui muncung halus bersama udara panas, lalu memintal gentian yang jauh lebih halus daripada rambut manusia menjadi jaringan rawak yang padat. Dua mekanisme menjadikan jaringan itu sebuah penapis:
1. Penangkapan mekanikal — labirin gentian ultra halus memberikan zarah permukaan yang amat luas untuk berlanggar dan melekat, sementara struktur terbuka masih membenarkan udara melaluinya.
2. Penangkapan elektrostatik — kain ini diberi cas semasa pengeluaran (proses electret), jadi gentiannya menarik dan menahan zarah yang jauh lebih kecil daripada ruang fizikal antara gentian.
Inilah caranya lapisan setebal sepersekian milimeter mencapai BFE ≥95% (kecekapan penapisan bakteria) — penanda aras yang menjadi asas ujian pelitup muka GhealthCare di bawah CNS 14774. Inilah juga sebabnya kelembapan, pelarut atau pembasuhan memusnahkan prestasi pelitup muka perubatan: cas elektrostatik tidak dapat bertahan, walaupun kain itu kelihatan tidak berubah. Sekali guna bukan sekadar pemasaran — ia fizik.
Apakah yang Sebenarnya Diuji oleh ASTM F2100?
ASTM F2100 ialah piawaian prestasi Amerika Syarikat bagi pelitup muka perubatan. Ia tidak menguji kesesuaian atau kerapatan pemakaian — ia menguji bahan berlapis sebagaimana yang terdapat pada pelitup muka siap, dan mengasingkan pelitup muka kepada Tahap 1, 2 atau 3 mengikut skornya pada lima ujian. Ambang bagi setiap tahap diterbitkan dalam piawaian itu sendiri; apa yang penting bagi pembeli ialah memahami perkara yang diukur oleh setiap ujian dan cara membaca laporannya.
1. Kecekapan penapisan bakteria (BFE, ASTM F2101) — aerosol yang mengandungi bakteria disedut melalui bahan tersebut dan pecahan yang berjaya ditangkap diukur. Inilah angka penapisan utama pada kebanyakan helaian data.
2. Kecekapan penapisan zarah sub-mikron (PFE) — idea yang sama dengan zarah sub-mikron, dan di sinilah cas elektrostatik lapisan meltblown menunjukkan nilainya.
3. Perbezaan tekanan (Delta P) — susutan tekanan merentas bahan, dengan kata lain ketelapan udara. Tahap yang lebih tinggi dibenarkan sedikit lebih sukar untuk dinafasi sebagai pertukaran bagi penapisan dan rintangan cecair yang lebih tinggi.
4. Penembusan darah sintetik (ASTM F1862) — darah sintetik dipancutkan ke pelitup muka pada tekanan yang ditetapkan bagi menyerupai percikan. Setiap tahap mesti menahan tekanan yang lebih tinggi; dalam piawaian yang memisahkan gred am dan gred pembedahan, seperti CNS 14774, inilah salah satu ujian yang membezakan kedua-duanya.
5. Kebolehbakaran (16 CFR 1610) — bahan tersebut mesti memenuhi kelas kebolehbakaran normal pada setiap tahap.
Piawaian yang digunakan di Eropah, EN 14683, mengikut logik yang serupa dengan label yang berbeza: Jenis I dan Jenis II dibezakan melalui kecekapan penapisan bakteria, manakala Jenis IIR menambah ujian rintangan percikan. Piawaian ini tidak mempunyai keperluan penapisan zarah, dan kaedah ujiannya berbeza daripada ASTM, jadi laporan bagi satu piawaian bukanlah kelulusan bagi piawaian yang satu lagi. Semasa membuat perolehan, perkara yang penting ialah piawaian yang mana, tahap atau jenis yang mana, dan makmal yang mana mengeluarkan laporan tersebut.
Bagaimanakah Jenis Pelitup Muka Berbeza — Jika Semuanya 3 Lapis?
Kebanyakannya melalui apa yang telah disahkan, bukan apa yang kelihatan:
| Jenis | Identiti | Fokus perlindungan |
|---|---|---|
| Pelitup muka am (bukan perubatan) | Tiada status peranti perubatan | Kehangatan, habuk, debunga — tiada piawaian penapisan perubatan yang terpakai |
| Pelitup muka perubatan | Diuji mengikut piawaian perubatan (CNS 14774 di Taiwan; ASTM F2100 di Amerika Syarikat; EN 14683 di Kesatuan Eropah) | BFE ≥95%, ketelapan udara yang telah diuji |
| Pelitup muka gred pembedahan | Piawaian perubatan, tahap pembedahan | Menambah rintangan cecair/percikan untuk prosedur |
| Respirator (kelas N95 dan ke atas) | Piawaian respirator (contohnya, NIOSH) | Kerapatan muka yang ketat serta penapisan zarah halus |
Dua pelitup muka 3 lapis yang kelihatan serupa boleh berada pada baris yang berbeza dalam jadual ini — perbezaannya ialah sama ada bahan dan produk siapnya lulus ujian piawaian serta memegang pendaftaran peranti perubatan yang berkaitan. CNS 14774 ialah piawaian kebangsaan Taiwan bagi pelitup muka perubatan, iaitu padanan tempatan kepada ASTM F2100 dan EN 14683; cara ia berfungsi dan perkara yang perlu disemak semasa membuat perolehan pelitup muka buatan Taiwan dibincangkan dalam panduan pelitup muka perubatan pakai buang dari Taiwan kami. Tahap perlindungan yang mana sesuai untuk tempat yang mana — kaunter hadapan klinik berbanding bilik prosedur berbanding kerja berisiko tinggi — ialah persoalan pemilihan yang berasingan, yang dipetakan dalam panduan cara memilih pelitup muka perubatan kami dan dalam rangka kerja lapan tahap perlindungan.
Mengapa Pengetahuan tentang Bahan Penting bagi Pembeli?
Kerana pelitup muka bukan satu bahan — ia terdiri daripada tiga kain bukan tenunan berbeza yang menjalankan tiga tugas berbeza, dan produk siapnya hanya sebaik cara ketiga-tiganya dipilih, dipadankan dan diproses bersama-sama. Kapasiti meltblown menjadi halangan utama pengeluaran pelitup muka dunia pada tahun 2020 atas sebab tertentu: lapisan penapis paling sukar dihasilkan dengan baik, dan kualiti pelitup muka siap tidak mungkin melebihi kualiti kain yang digunakan. Bagi pasukan perolehan dan pengedar, soalan yang berguna ialah soalan tentang kelayakan bahan: gred penapis yang mana digunakan dalam pelitup muka, cara setiap lot kain dinilai kelayakannya sebelum pemprosesan, dan sama ada rekod kelompok menjejaki lot kain kepada lot produk siap. Kepakaran Graminton ialah tepat pada aplikasi bersepadu kain bukan tenunan ini — mengetahui tugas setiap jenis kain dan merekayasa gabungan yang tepat menjadi produk siap yang bersijil. Sudut pengilangan, daripada pensijilan hinggalah proses pengeluaran, ada dalam panduan OEM pelitup muka perubatan kami, manakala rangkaian produk klinikal terkandung di bawah penyelesaian pelitup muka perubatan.
QC bahan masuk: perkara yang kami periksa pada kain yang masuk
Graminton menyepadukan ketiga-tiga lapisan kain bukan tenunan menjadi pelitup muka siap dan memeriksa kain yang masuk sebelum ia dilepaskan untuk pemprosesan. Bagi lapisan penapis meltblown, tumpuannya ialah berat asas (g/m²) dan prestasi penapisan, kerana penapisan terletak pada lapisan ini dan berubah mengikut cas serta berat. Bagi lapisan luar spunbond, berat asas dan proses menolak air disahkan; lapisan dalam pula diperiksa dari segi berat dan rasa sentuhan. Komponen turut melalui pemeriksaan yang sama: wayar hidung diperiksa dari segi panjang, kekalan bentuk dan ketiadaan hujung yang terdedah, manakala tali telinga diperiksa dari segi keanjalan dan kekuatan tarikan kimpalan. Lot kain direkodkan bersama lot pelitup muka siap bagi tujuan kebolehkesanan.
Soalan Lazim
Adakah “SMS” pada pelitup muka sama dengan kain SMS pada kain penutup pembedahan?
Blok binaan yang sama, produk yang berbeza. SMS (spunbond–meltblown–spunbond) menggambarkan mana-mana laminat daripada jenis kain tersebut; kain penutup pembedahan menggunakan SMS yang direkayasa untuk prestasi penghalang, manakala pelitup muka menyusun ketiga-tiga lapisan dengan meltblown bercas yang ditala untuk penapisan pernafasan. Mengetahui satu daripadanya tidak bermakna anda boleh menentukan spesifikasi yang satu lagi.
Mengapa tidak menggunakan kapas atau kain tenunan dalam pelitup muka perubatan?
Kain tenunan menapis melalui ketumpatan benang — untuk menapis dengan baik ia mesti rapat, dan rapat bermakna sukar untuk dinafasi. Kain bukan tenunan mengatasi pertentangan itu: jaringan gentian halus yang rawak berserta penangkapan elektrostatik menapis dengan cekap pada rintangan pernafasan yang rendah, dan sifat sekali guna mengelakkan masalah kemerosotan akibat pembasuhan sepenuhnya.
Adakah ketiga-tiga lapisan itu benar-benar penting, atau hanya meltblown sahaja?
Ketiga-tiganya. Meltblown melakukan penapisan, tetapi lapisan luar spunbond menghalang cecair daripada membanjirinya dan memberikan struktur kepada pelitup muka, manakala lapisan dalam mengurus lembapan daripada setiap hembusan nafas. Pelitup muka ialah satu sistem — itulah sebabnya piawaian menguji spesimen yang diambil daripada pelitup muka siap, dengan semua lapisan bersama-sama, dan bukannya setiap kain secara berasingan.
Bagaimanakah pembeli boleh mengesahkan bahan yang membentuk sesuatu pelitup muka?
Buktinya ada pada dokumen: laporan ujian mengikut piawaian yang terpakai (CNS 14774 / ASTM F2100 / EN 14683), keputusan ujian BFE, dan dokumentasi bahan daripada pengilang. Nombor laporan boleh disemak dengan makmal yang mengeluarkannya, dan nombor lesen peranti perubatan dengan pihak berkuasa kawal selia — pengilang membekalkan dokumen ini sebagai perkara rutin.
Adakah pelitup muka perubatan dibuat daripada plastik?
Ya — lapisannya ialah kain bukan tenunan yang dibuat daripada polimer termoplastik, terutamanya polipropilena (PP), yang dipintal menjadi kain dan bukan diacu; wayar hidung dan tali telinga pula ialah komponen berasingan yang dibuat daripada bahan lain. PP itu sendiri ialah resin yang boleh dikitar semula secara meluas, tetapi pelitup muka yang telah digunakan menggabungkan beberapa bahan dan mungkin tercemar, jadi kebanyakan skim kitar semula perbandaran tidak menerimanya — ikuti peraturan pelupusan tempatan dan jangan memasukkan pelitup muka ke dalam kitar semula isi rumah.
Mencari bekalan pelitup muka bersijil untuk rangkaian klinik atau saluran pengedaran? Beritahu kami pasaran dan kuantiti anda — kami akan berkongsi spesifikasi, pensijilan dan sampel.